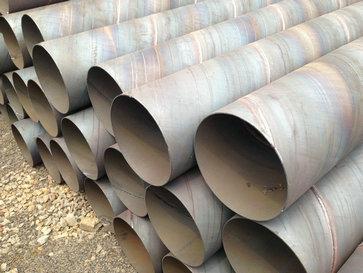
螺旋钢管作为一种重要的管材,广泛应用于石油、天然气、供水、排水、供热等长距离输送管线以及大型结构工程中。DN3600螺旋钢管(公称直径3600mm)是超大口径螺旋埋弧焊钢管,对生产工艺和设备能力要求极高。本文以抚顺地区螺旋钢管生产企业的典型工艺为基础,详细解析DN3600螺旋钢管的完整生产流程,并简析与直缝钢管的差异。
一、原材料准备与检验
DN3600螺旋钢管通常采用热轧卷板作为原材料,材质根据用途可选用Q235B、Q345B、L245、L290等管线钢或结构钢。原材料进厂后需进行严格检验,包括化学成分分析、力学性能试验、尺寸和表面质量检查,确保卷板的厚度、宽度、卷重及板形符合工艺要求。卷板宽度需根据成品管径和螺旋成型角计算确定,一般DN3600螺旋钢管的带钢宽度在1500-2000mm左右,螺旋角约为30°-60°。
二、开卷与矫平
卷板通过开卷机展开,经矫平机进行多辊矫平,消除卷板的内应力和板形缺陷,保证带钢平直度。矫平后的带钢进入剪切对焊工序,将前后卷板的端部剪切对齐后进行焊接,实现连续生产。焊缝需进行打磨处理,确保表面平整。
三、铣边与刨边
为获得高质量的焊接坡口,带钢两侧边部需经过铣边机或刨边机加工,形成规定的坡口角度和钝边尺寸,同时去除边部氧化皮和缺陷,保证焊接质量。
四、螺旋成型
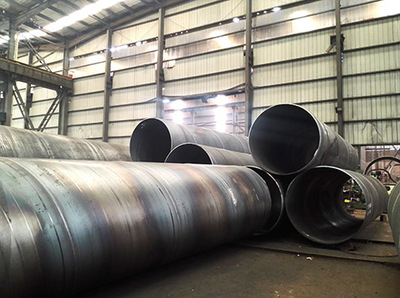
这是DN3600螺旋钢管生产的核心工序。带钢通过螺旋成型器(三辊或四辊成型机)按设定的螺旋角卷曲成管坯。成型过程中需精确控制成型辊位置、带钢跑偏量和成型角,确保管径、螺距和管端平齐度。由于DN3600管径超大,成型机需具备足够的刚度和功率,成型过程中需持续监测管坯的圆度和直径。
五、内外埋弧焊接
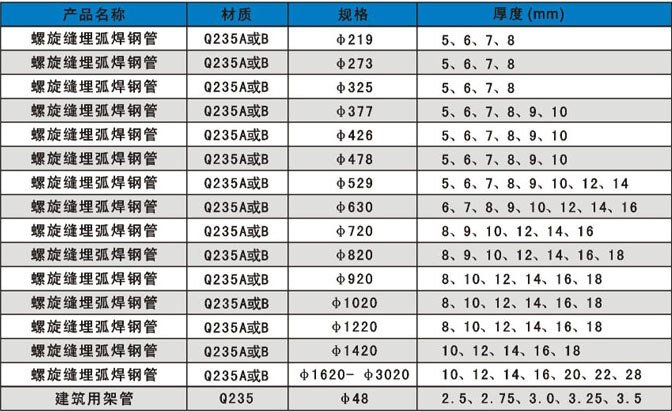
螺旋钢管采用双面埋弧焊工艺。内焊和外焊分别由多丝埋弧焊机完成,焊接位置随成型过程连续进行。焊接参数(电流、电压、焊接速度、焊丝直径、焊剂型号)需根据板厚和材质严格匹配。DN3600钢管壁厚通常为12-40mm,需采用多层多道焊或大线能量焊接工艺。焊接过程中需保证焊道对正,内外焊缝偏差控制在允许范围内,并进行在线焊缝外观检查。
六、管端加工与坡口
焊接后的连续钢管根据定尺长度进行切断(等离子切割或火焰切割),随后对管端进行加工。管端需进行坡口加工(通常为V型或X型坡口)以满足现场环焊要求,并进行端面垂直度和平齐度修整。对于DN3600大口径管,管端加工设备需具备大承载能力和高精度。
七、无损检测
无损检测是保证螺旋钢管质量的关键环节。通常包括:
- 焊缝X射线或超声波探伤(在线或离线),检测焊缝内部缺陷;
- 管端超声波检测,防止端部分层和夹杂;
- 静水压试验,按标准要求进行保压测试,验证钢管承压能力和密封性;
- 管体超声波测厚和外观尺寸检查。
八、表面处理与防腐
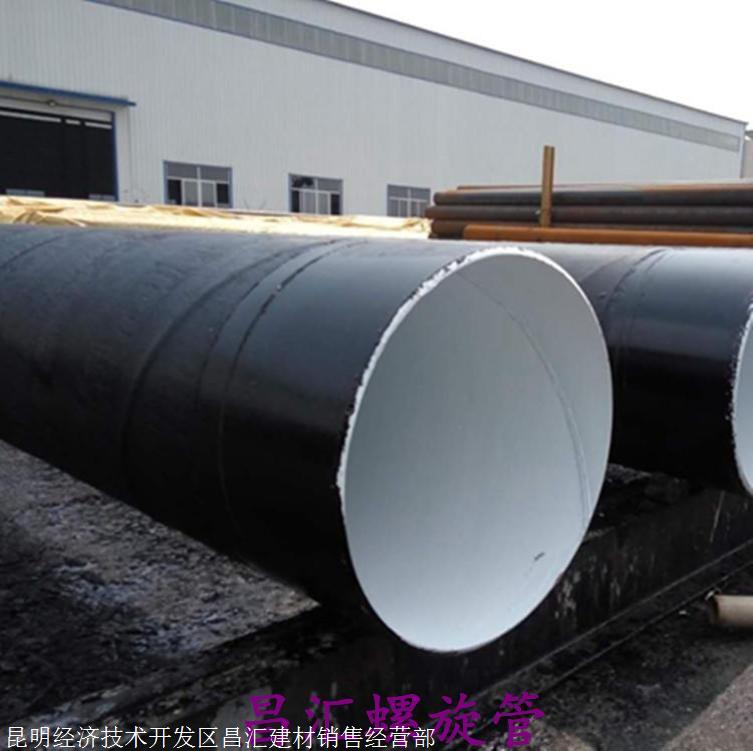
检测合格的钢管进行表面处理,包括抛丸除锈(达到Sa2.5级),然后根据用途进行防腐涂层,如外壁3PE/3PP防腐、内壁环氧涂层或水泥砂浆衬里。防腐前需对管体加热、除尘,确保涂层附着力。
九、成品检验与标识
成品管需进行最终检验,包括管径、椭圆度、壁厚、长度、坡口尺寸、涂层厚度和附着力等。合格后在管体上喷印标识,包括规格、材质、批次、标准号等信息,并出具质量证明书。
十、与直缝钢管的工艺对比
直缝钢管(如JCOE或UOE工艺)采用钢板压制成型后沿纵向焊接,焊缝长度等于管长,一条直焊缝。螺旋钢管则是带钢螺旋卷曲后形成螺旋焊缝,焊缝长度约为管长的1.2-1.5倍。对于DN3600超大口径管,螺旋钢管可采用较窄的带钢生产,设备投资相对较低;直缝钢管则需宽幅钢板,且成型压力吨位极大,对钢板宽度要求高(通常需大于管径)。螺旋钢管的主要优势在于可生产超大口径、不同壁厚的管材,且成型灵活;直缝钢管则在焊缝质量控制、几何精度和抗疲劳性能方面具有优势,尤其适用于高压输送和高寒地区。两者的选择需根据工程要求、标准规范和成本综合确定。
抚顺DN3600螺旋钢管的生产流程涵盖了从原材料到成品的十余道工序,每一步都对工艺参数和设备精度有严格要求。超大口径螺旋钢管的制造能力体现了一个企业的装备水平和技术实力。随着管线工程向大口径、高压力方向发展,螺旋钢管生产工艺将持续优化,为能源输送和基础设施建设提供可靠保障。